PROJECT SHOWCASE · 历史项目成果

激光焊接生产管理软件 LaserWeldingMes

激光焊接机的二次开发 MES 单机软件:与原焊接软件 TCP 联动,扫描订单号自动选择图档, IO 实体按钮触发加工、完成信号自动计数,计划数量密码管控,全部工艺参数入库可追溯。

WPF / .NET 10TCP/IP 联动焊接软件Modbus RTU IO 模块 CSV 工单导入SQLite 生产记录半幅并排运行联网授权集成

OVERVIEW

项目概况

激光焊接机随附的焊接软件一次可导入多个加工图档,但选档、计数、报工全靠人工,订单多了容易选错文件、做超数量。 本软件作为同机运行的二次开发端补上这一层管理:导入 CSV 工单建立订单库, 扫描订单号即按「产品型号 → 图档 ID」映射自动通知焊接软件切换文件, 加工由实体按钮经 IO 模块触发、完成信号自动计数,做满计划数量即锁定批次,全部工艺参数随件入库。 软件半幅置顶显示,与焊接软件并排运行、开启自动互连,不改动产线原有操作习惯。

环节处理方式结果
工单导入CSV 工单文件一键导入,写入本地 SQLite 数据库订单号、产品型号、计划数量建库,无需人工录入
扫码加载扫描 / 输入订单号,扫码枪回车自动加载并检索数据库当前批次、产品型号、计划件数一屏呈现
图档选择按「产品型号 → 焊接文件 ID」映射表自动匹配,经 TCP 发送图档 ID 给焊接软件焊接软件自动切换对应图档界面,杜绝选错文件
触发加工实体启动按钮经串口 IO 模块检索输入信号触发,发送 Run 指令启动焊接焊接完成输出信号自动计数,无需人工点数
数量管控累计达到 CSV 计划数量提示批次完工并锁定,继续加工需输入安全密码已完成 / 计划件数醒目显示,防止超产漏报
生产记录每件加工的全部工艺参数入库,按订单号检索,一键导出 CSV占空比、频率、功率、加工长度与时长全程可追溯
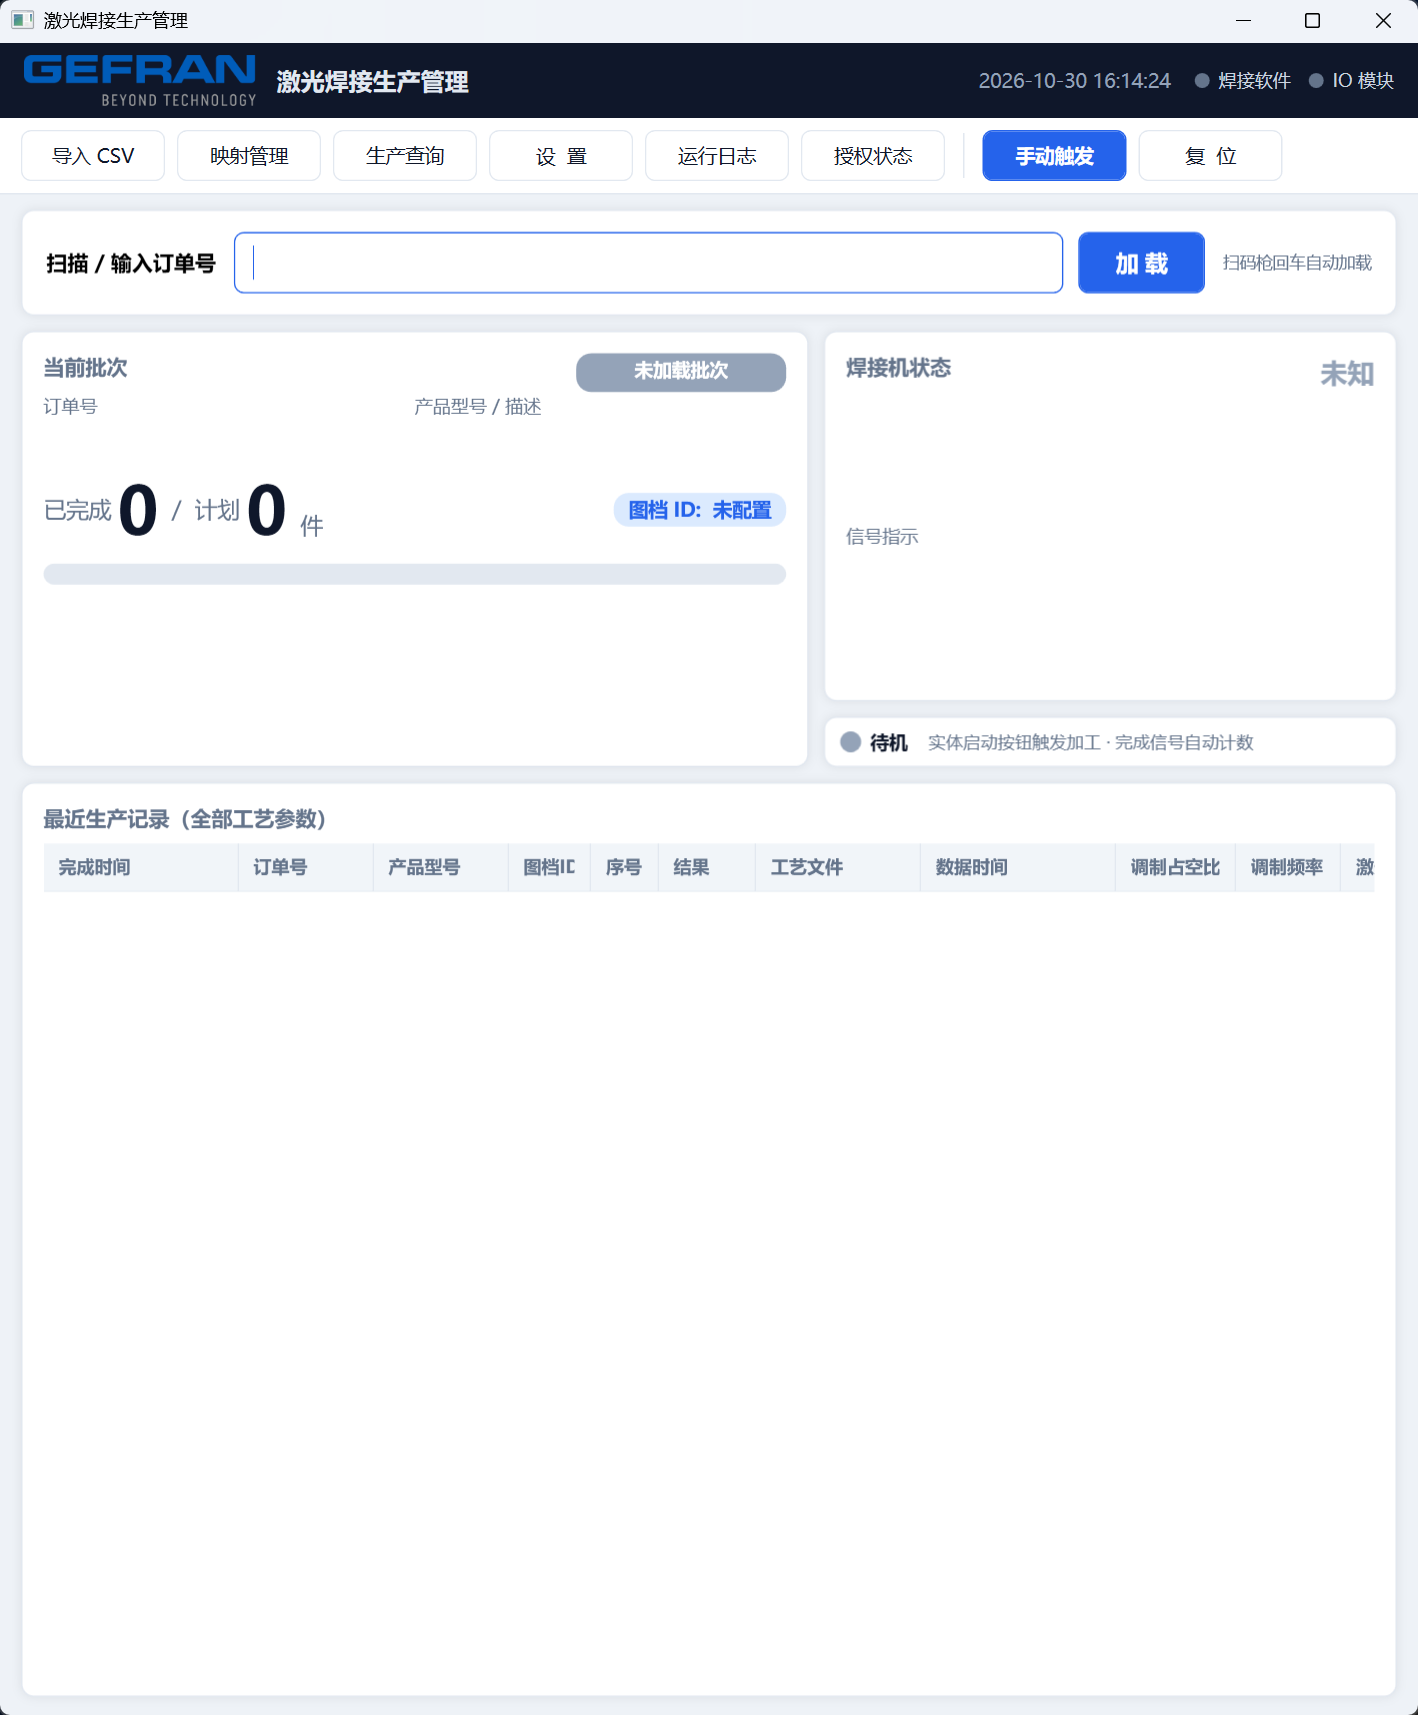
激光焊接生产管理软件主界面:批次状态、计划数量与工艺参数记录
主界面(半幅置顶运行) —— 顶栏常驻焊接软件与 IO 模块的链路状态灯及系统时钟; 扫码 / 输入订单号回车自动加载当前批次(订单号、产品型号、图档 ID、已完成 / 计划件数醒目显示); 中部为焊接机状态、报警与信号指示;下部为最近生产记录,含全部工艺参数实时滚动。

FEATURES

核心功能

01

TCP 联动自动选档

作为 TCP 客户端主动连接焊接软件(默认 192.168.0.32:2014),心跳保活、断线自动重连;扫描订单后按映射把图档 ID 发给焊接软件自动切换文件。

02

工单与映射管理

CSV 工单一键导入本地 SQLite;「映射管理」维护产品型号与焊接文件 ID 的对应关系,支持搜索、新增、修改,换型只改映射不动焊接软件。

03

IO 实体触发计数

经串口 Modbus RTU IO 模块轮询输入信号:实体启动按钮触发加工、完成信号自动计数;信号去抖与电平防呆可配,兼容不同极性的模块接线。

04

计划数量管控

已完成 / 计划件数常驻主界面醒目显示;累计达到计划数量提示完工并锁定批次,需输入安全密码方可继续,超产误做有闸门。

05

全参数生产记录

每件加工的工艺文件、调制占空比、调制频率、激光功率、加工长度与时长全部入库;「生产查询」按订单号检索,一键导出 CSV 交付对账。

06

半幅并排运行

软件半幅显示且默认置顶,与焊接软件同机并排、开启自动互连,操作员在一屏内同时看到焊接画面与订单进度,不改变原有操作动线。

07

日志与运行观测

Serilog 按天分文件记录运行日志;内置日志查看器按日期 / 级别筛选、2 秒自动刷新,现场排障不用翻服务器文件夹。

08

联网授权管理

内置 IPIO 授权体系:扫码在线申请、离线激活码、授权文件导入三种方式;未激活锁定核心功能,焊接触发前二次校验,断网按本地授权续用。

INTERFACE

界面与设置

业务窗口三个(映射管理 / 生产查询 / 日志查看),全部参数在「设置」窗口四个选项卡内完成,保存即生效。

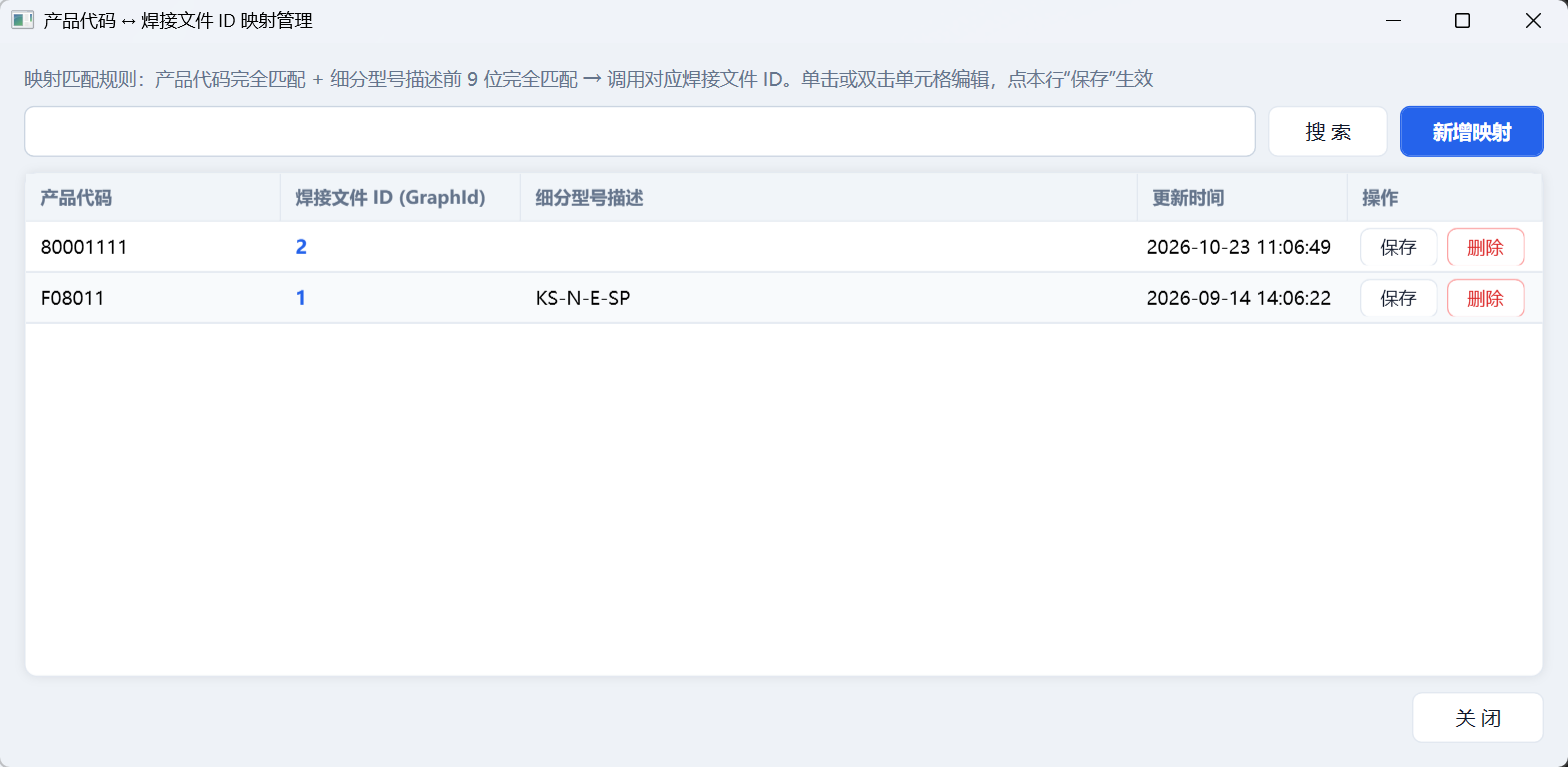
映射管理窗口:产品型号与焊接文件 ID 对照表
映射管理 —— 产品代码、细分型号描述与焊接文件 ID(GraphId)的对照表, 支持关键字搜索与逐行新增 / 保存 / 删除;扫描订单号后软件即按此表自动选档。
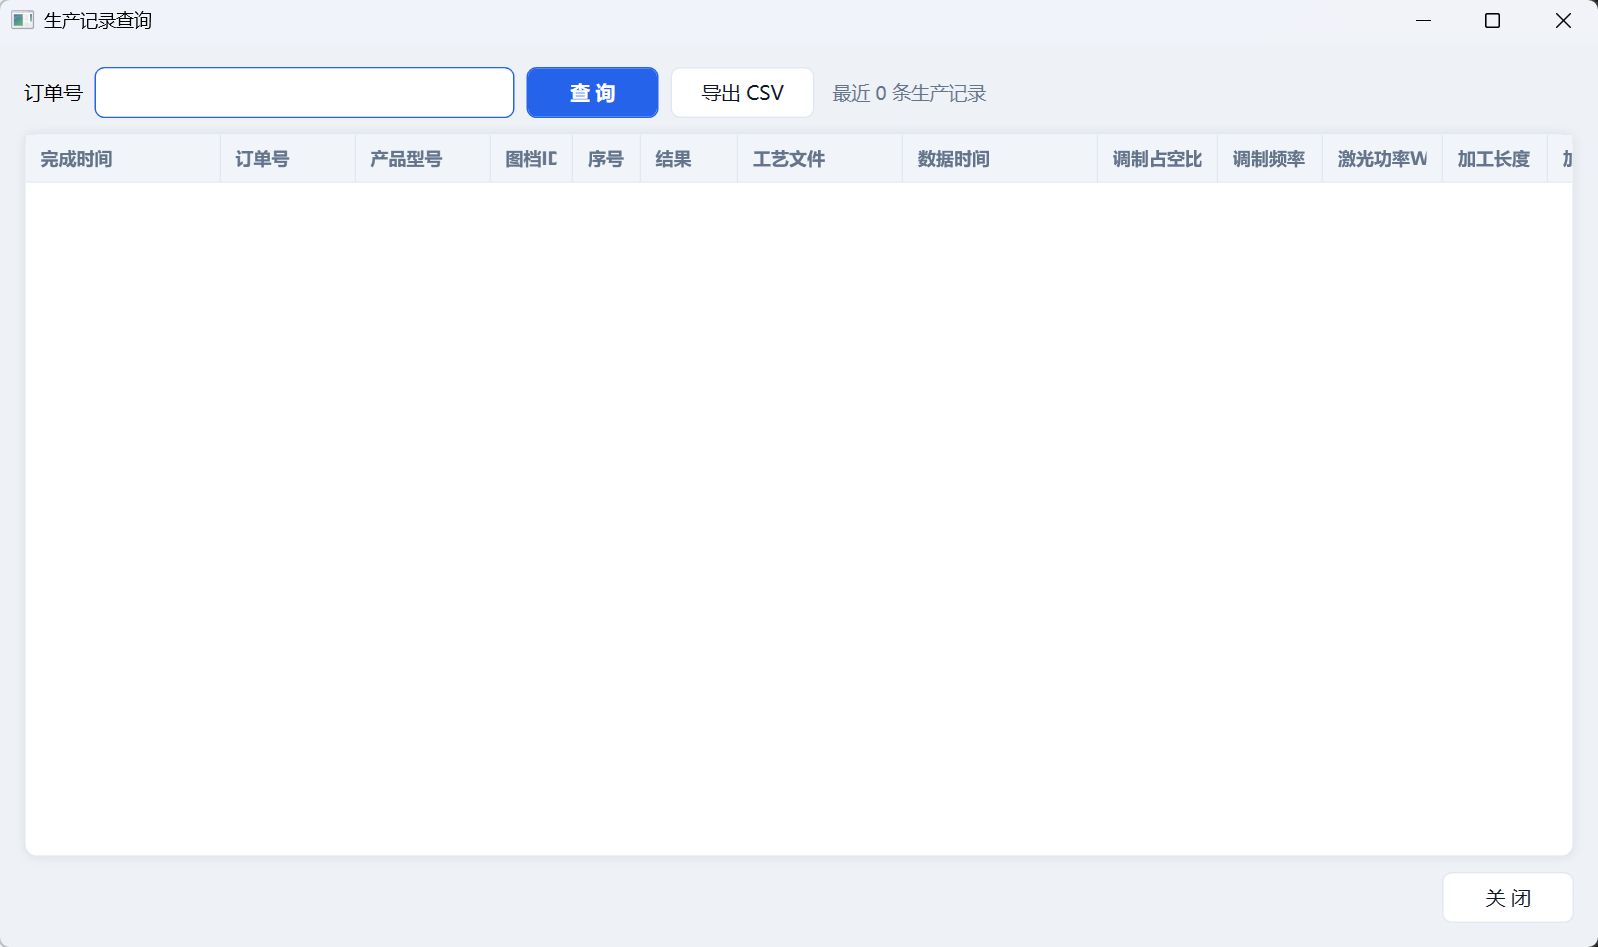
生产查询窗口:按订单号检索工艺参数并导出 CSV
生产查询 —— 按订单号检索该批次全部生产记录: 完成时间、图档 ID、件号、结果与工艺文件、数据时间、调制占空比、调制频率、激光功率、加工长度与时长,一键导出 CSV。
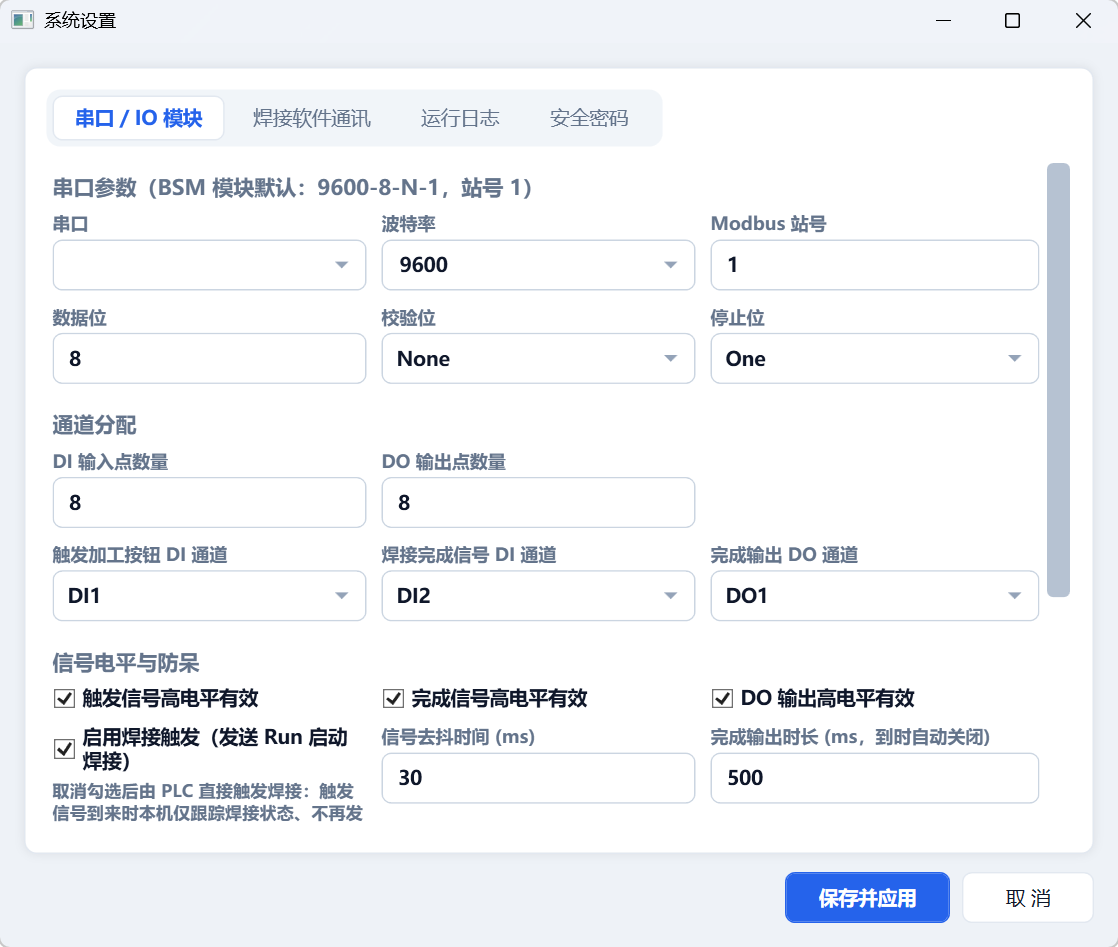
设置:串口 / IO 模块选项卡
串口 / IO 模块设置 —— 串口参数(BSM 模块默认 9600-8-N-1、站号 1)、DI / DO 点数、轮询周期、信号去抖时间与电平防呆、完成输出 DO 通道与输出时长。
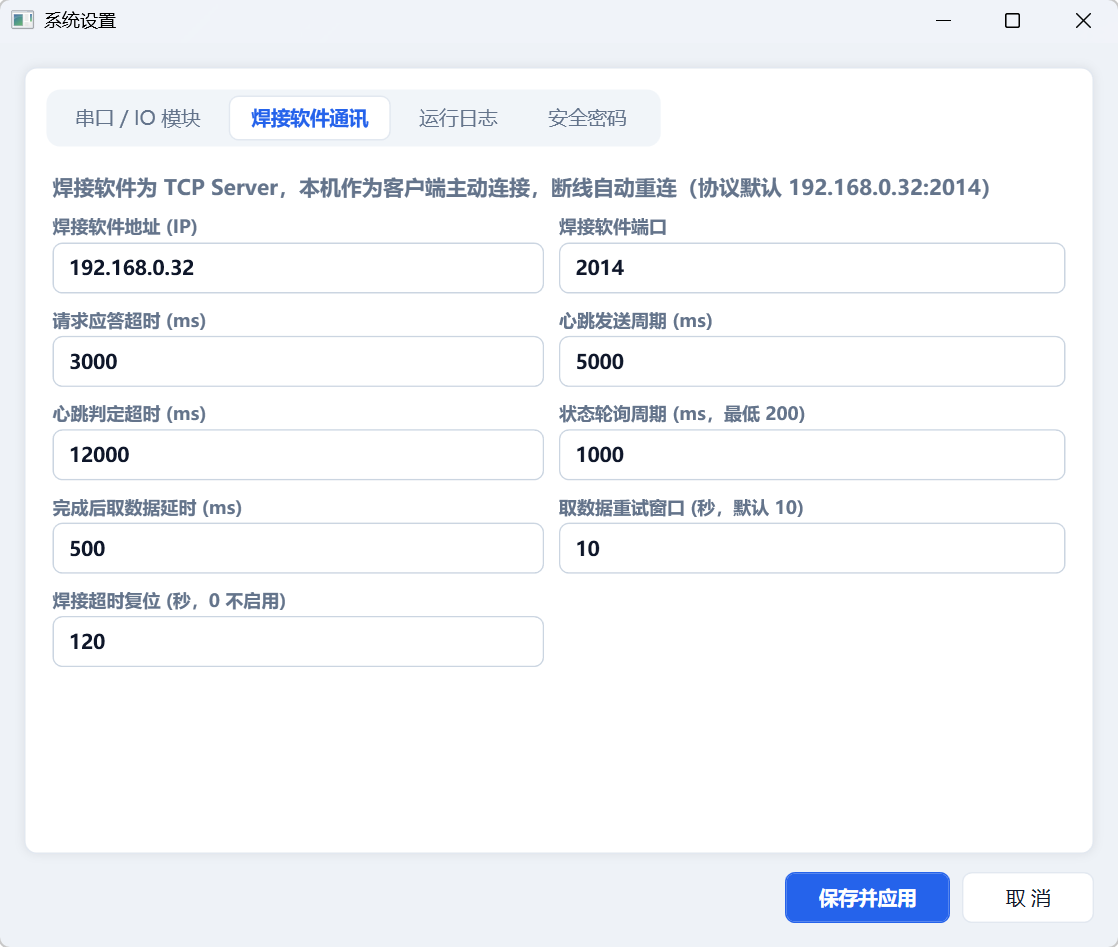
设置:焊接软件通讯选项卡
焊接软件通讯设置 —— TCP 服务器地址端口、心跳发送周期与超时判定、启用焊接触发(发送 Run 启动焊接)、完成后取数据延时与重试窗口。
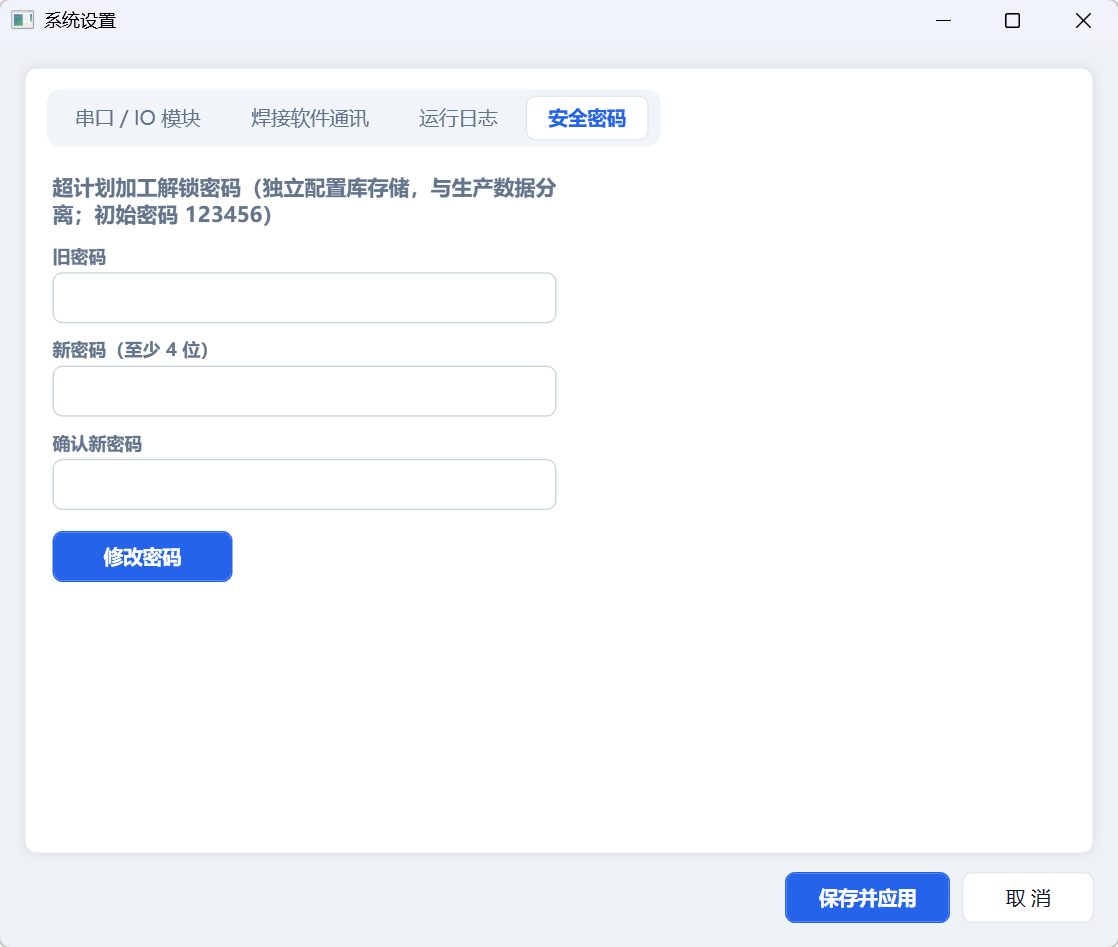
设置:安全密码选项卡
安全密码设置 —— 批次做满计划数量后继续加工所需的解锁密码(至少 4 位),由管理者掌握,防止操作员随意超产。
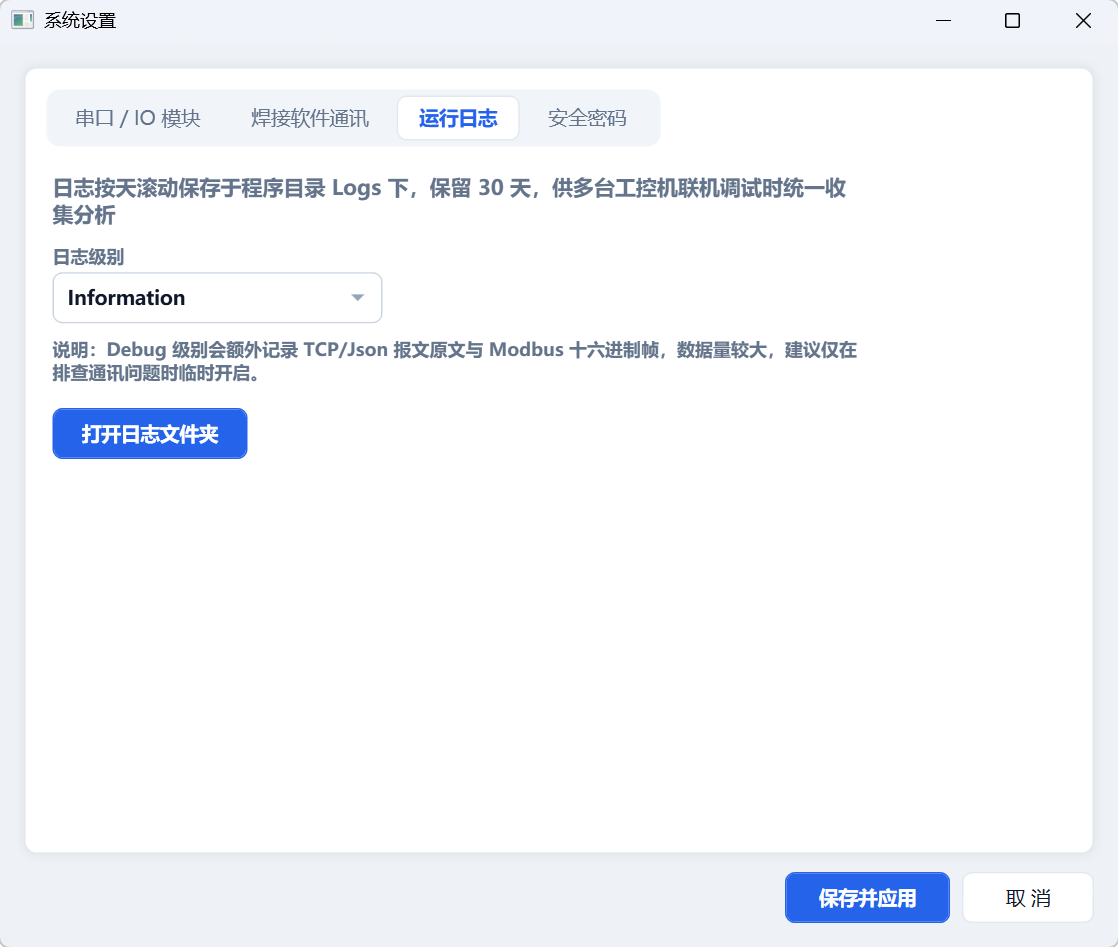
设置:运行日志选项卡
运行日志设置 —— 日志级别与日志文件夹直达入口,配合按天分文件的日志策略长期留存运行痕迹。
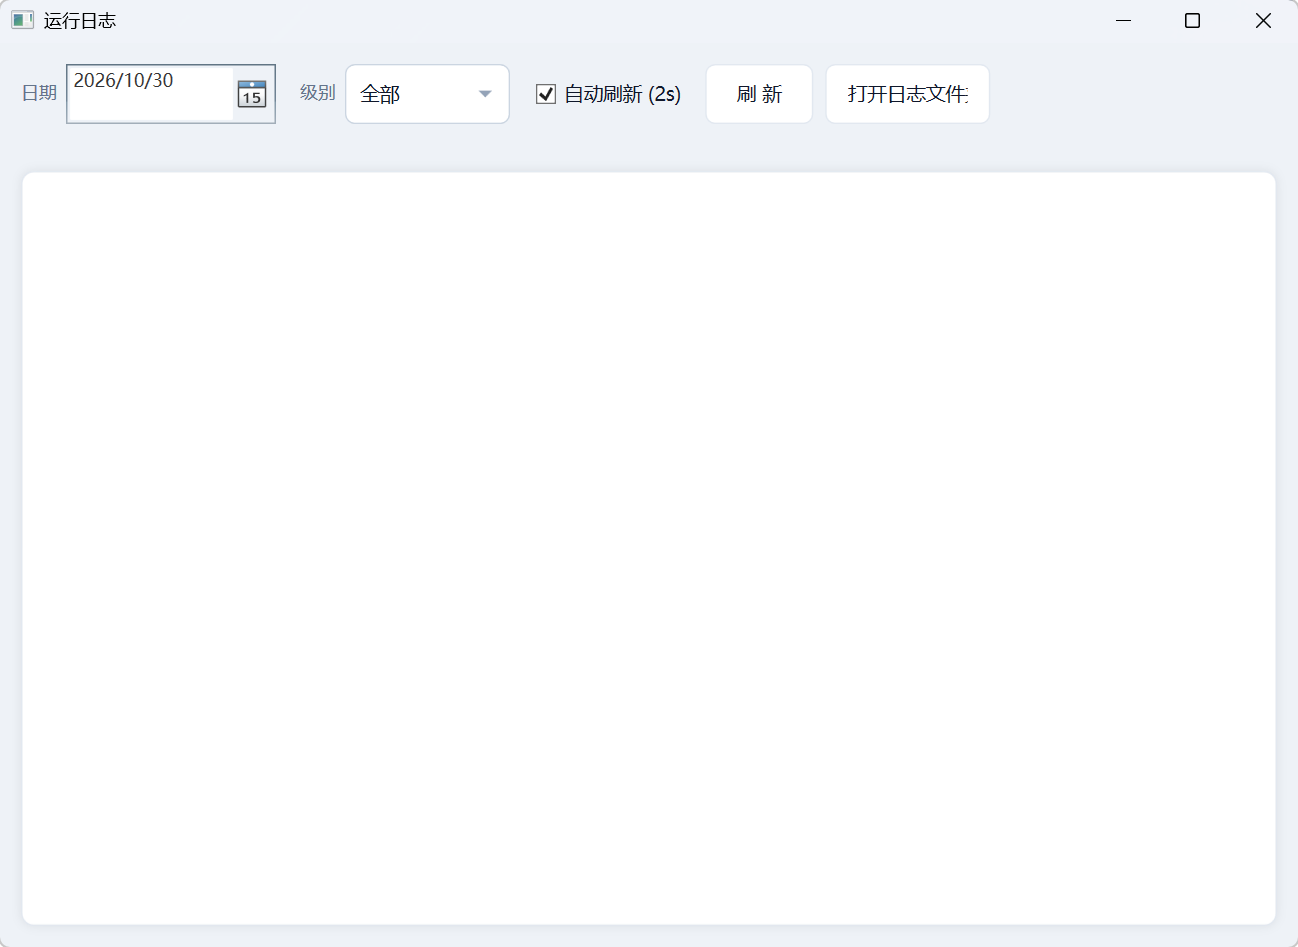
日志查看器:按日期与级别筛选,2 秒自动刷新
日志查看器 —— 按日期与级别筛选运行日志,2 秒自动刷新,可直达日志文件夹; 联动通讯、IO 触发、批次流转的每一步都有迹可查。
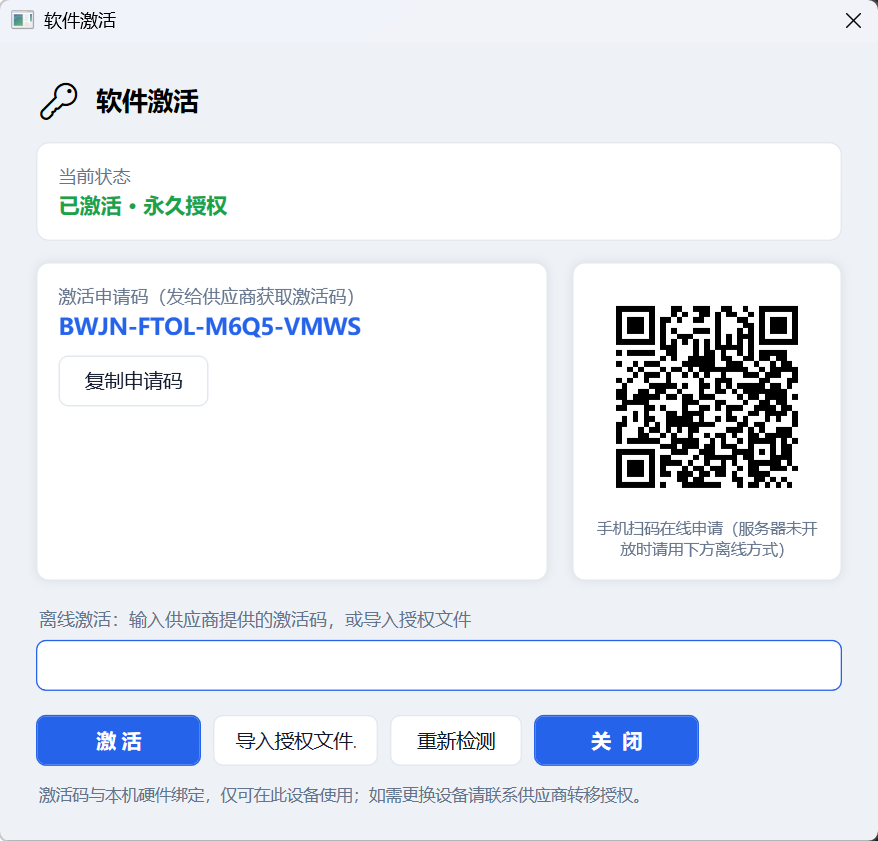
软件激活窗口:授权状态与扫码在线申请、离线激活
软件激活窗口 —— 集成联网授权体系:扫码在线申请、离线激活码与授权文件导入; 授权状态实时显示,与本站「软件激活申请」后台联动。该授权体系为本站作者自研,详见 首页技术方向。

GUIDE

使用说明

  1. 激活软件首次启动需激活:手机扫码在线申请(供应商后台批准后自动生效)、粘贴离线激活码或导入授权文件;主界面「授权状态」随时查看与续期。
  2. 导入工单「导入 CSV」把工单写入本地数据库;在「映射管理」中维护产品型号与焊接文件 ID 的对应关系(换型只改映射)。
  3. 扫码加工扫描 / 输入订单号回车自动加载批次,软件经 TCP 通知焊接软件切换图档;操作员按实体启动按钮触发焊接,完成信号自动计数、工艺参数随件入库。
  4. 数量管控主界面实时显示已完成 / 计划件数;做满计划数量批次锁定并提示完工,如需继续加工由管理者输入安全密码解锁。
  5. 查询追溯「生产查询」按订单号检索全部工艺参数并导出 CSV;排障时用「运行日志」按日期 / 级别过滤定位联动与触发过程。

TECHNOLOGY

技术实现

C# / WPF / .NET 10CommunityToolkit.MvvmTCP/IP 客户端联动 System.IO.Ports 串口自研 Modbus RTU 模块Microsoft.Data.Sqlite Serilog 按天日志授权 SDK 集成(自研体系)

采用 MVVM 分层:TCP 联动、Modbus IO 轮询、CSV 解析、数据库访问与生产流转状态机在服务层独立, 界面只做绑定与展示,长稳运行的重活不落在 UI 线程上。TCP 链路心跳保活 + 断线自动重连, 与焊接软件的图档切换、Run 启动、取数延时按其通讯格式逐条实现; 半幅置顶窗口与焊接软件同机并排,开机即自动互连。 软件授权部分接入作者自研的授权管理后台与 Activation SDK, 实现扫码申请、在线审批、离线激活与远程吊销全流程。

MORE

其他项目

多工位激光焊接上位机软件

多工位激光焊接产线的 Windows 控制端:多模板顺序加工、IO / Socket / PLC 三种触发、视觉坐标补偿、生产统计与报警监测。

查看详情 →

参数上传软件 UPData

面向焊接控制器、打标机与 PLC 的参数上传软件:参数文件解析推送、命名管道坐标转发、Socket / Modbus TCP 双模式一体。

查看详情 →

PCB 信息采集软件 PcbCollector

PCBA 产线的信息采集与追溯软件:循环触发扫码器读条码,本地查重后经串口读取板载信息,自动判定 OK / NG 并导出 Excel。

查看详情 →